原料入口
轧花后棉籽(含绒 8-12%、含油 15-20%)、酸法脱绒籽(含绒 <2%)、带绒籽或已分离仁料(含油 30-35%、蛋白 35-40%)。四种入口对应不同前处理设备范围。
为什么是棉籽
棉籽整籽含绒 8-12%、含水 10-12%、含杂 3-5%、含油 15-20%。经锯齿轧花后仍有残绒,酸法脱绒可将含绒降至 <2%。脱壳后仁料含油 30-35%、蛋白 35-40%。棉酚含量 0.5-2.5%,集中在种仁色素腺中,对人畜均有毒性。食用棉籽油棉酚限量 <0.02%(GB/T 1537),必须经过完整的碱炼 + 脱色 + 脱臭精炼。饼粕中棉酚更高(1-4%),直接饲喂单胃动物(猪、鸡)会导致中毒,需经溶剂萃取脱毒或高温蒸炒(110-120 °C,30-60 min)降低游离棉酚至 <0.04% 后方可做饲料。原料状态(带绒 / 脱绒 / 仁料)和棉酚处理路径不前置,后续方案无法落地。
棉籽仁料经蒸炒 100-120 °C、含水 4-6% 后进入液压热榨(500-800 型),毛油呈深红褐色(棉酚色素)。毛油不能直接食用,必须进入精炼:碱炼(NaOH 0.1-0.3%,中和游离脂肪酸 + 皂化部分棉酚)→ 水洗 → 脱色(活性白土 1-3%,吸附色素和残余棉酚)→ 脱臭(240-260 °C,去除异味物质)。精炼后棉酚 <0.02%、酸价 <0.3 mg KOH/g、色泽 Lovibond R ≤2.5,方可进入灌装销售。饼粕经溶剂萃取或高温蒸炒脱毒后,游离棉酚 <0.04%,蛋白 40-45%,是优质反刍饲料。
轧花后棉籽(含绒 8-12%、含油 15-20%)、酸法脱绒籽(含绒 <2%)、带绒籽或已分离仁料(含油 30-35%、蛋白 35-40%)。四种入口对应不同前处理设备范围。
轧花厂配套油线(10-30 t/d)、区域棉籽油厂(50-100 t/d)、棉花综合体扩建(>100 t/d)、棉籽粕脱毒饲料项目。
前处理(脱绒、清理、脱壳、分离)+ 蒸炒锅 + 500-800 型液压热榨 + 毛油储罐 + 精炼车间(碱炼、脱色、脱臭)。压机只是整条链的一环。
残绒率、壳率、蒸炒温度 100-120 °C、含水 4-6%、毛油棉酚 0.5-2.5%、精炼碱炼 0.1-0.3% NaOH、脱色白土 1-3%、脱臭 240-260 °C、饼粕脱毒后蛋白 40-45%。
签名对比 · 压榨路线实验室
用产品定位决定路线,而不是营销话术。温度窗口、吨位和批次周期直接决定你卖给谁。
适用机型 · 300 / 325
Delinted seed · conditioning before press
机型与产线模块
棉籽几乎只走热榨:主站 300/325 型(300–325 吨,系统 60 MPa,电机 2.2 kW,标准桶 Ø390×800 mm / 100 kg,纯压 30–40 min/桶,两桶含装卸约 1.5 h)。前处理必须写清:含绒 8–12% 脱至 <2% → 壳 30–40% 脱壳(壳中残仁 <1%、仁中含壳 <5%)→ 蒸炒约 100–120 °C / 含水 4–6%。毛油棉酚 0.5–2.5%,食用须碱炼 + 脱色 + 脱臭至 <0.02%(GB/T 1537)。勿写 500–800 型——与主站 300–630 吨系列不符。
产线规模
轧花厂旁 10-30 吨/天小线、50-100 吨/天区域油厂、零售食用油线和出口项目,后端配置完全不同。差别不只是压机数量,而是储籽、脱绒深度、毛油罐容量、精炼能力、灌装和副产物承接。
从热榨工艺开始 →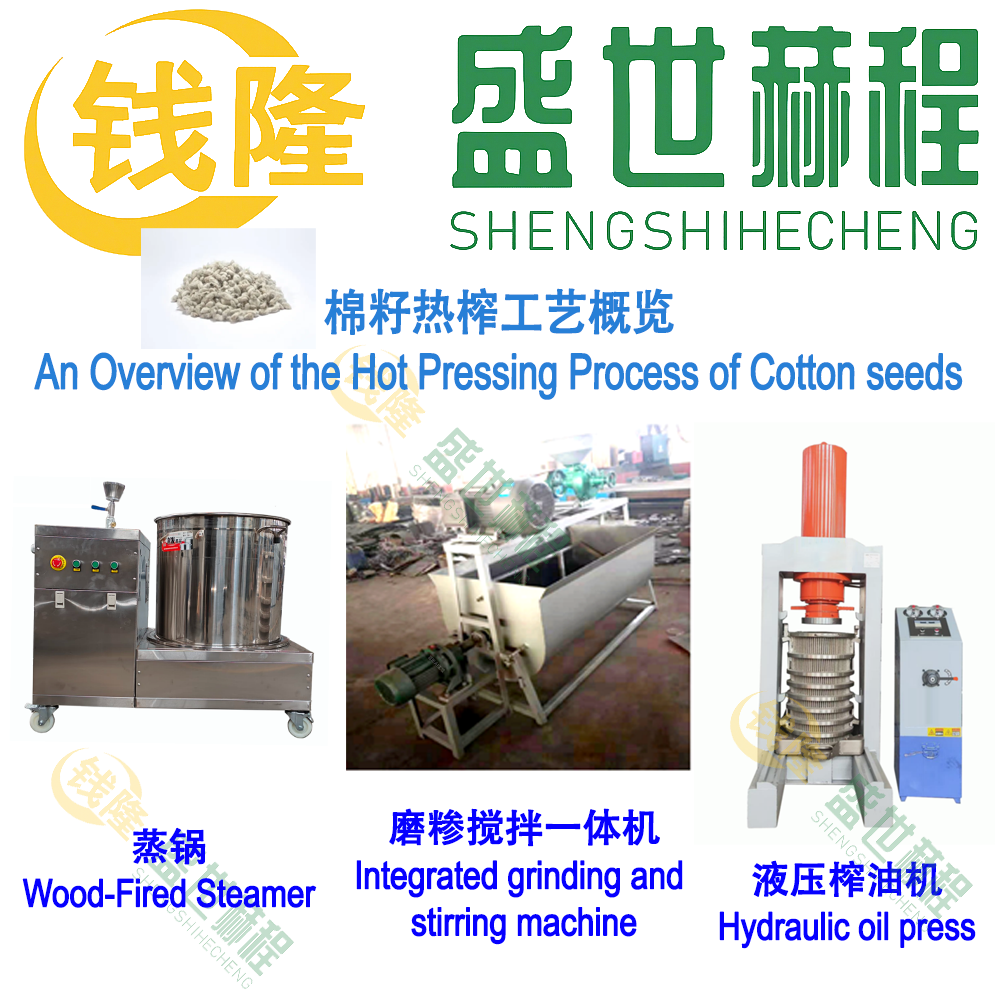
适合季节内从附近轧花厂直接来籽。重点是把进料、脱绒或清理状态、热榨、毛油罐,以及毛油和饼料去向交代清楚。
到这个规模,多来源棉籽质量、仓储、棉壳处理、压机排布、毛油缓冲和精炼能力要一起核算。只列压机通常不够。
零售食用油需要精炼、稳定色泽、气味控制、精过滤、储油稳定性和灌装标准。油品路线比压机照片更重要。
出口线要在发货前把精炼油指标、包装规格、标签纸箱、电压、备件和安装支持与目的国要求对齐。
工艺顺序
可落地的棉籽线要从原料往后推:残绒多少,是否壳仁分离,仁料怎样蒸炒软化,深色毛油在哪里静置,精炼是在厂内还是厂外。只有这些条件清楚后,压机吨位才有意义。
匹配棉籽、毛油和饼粕动线 →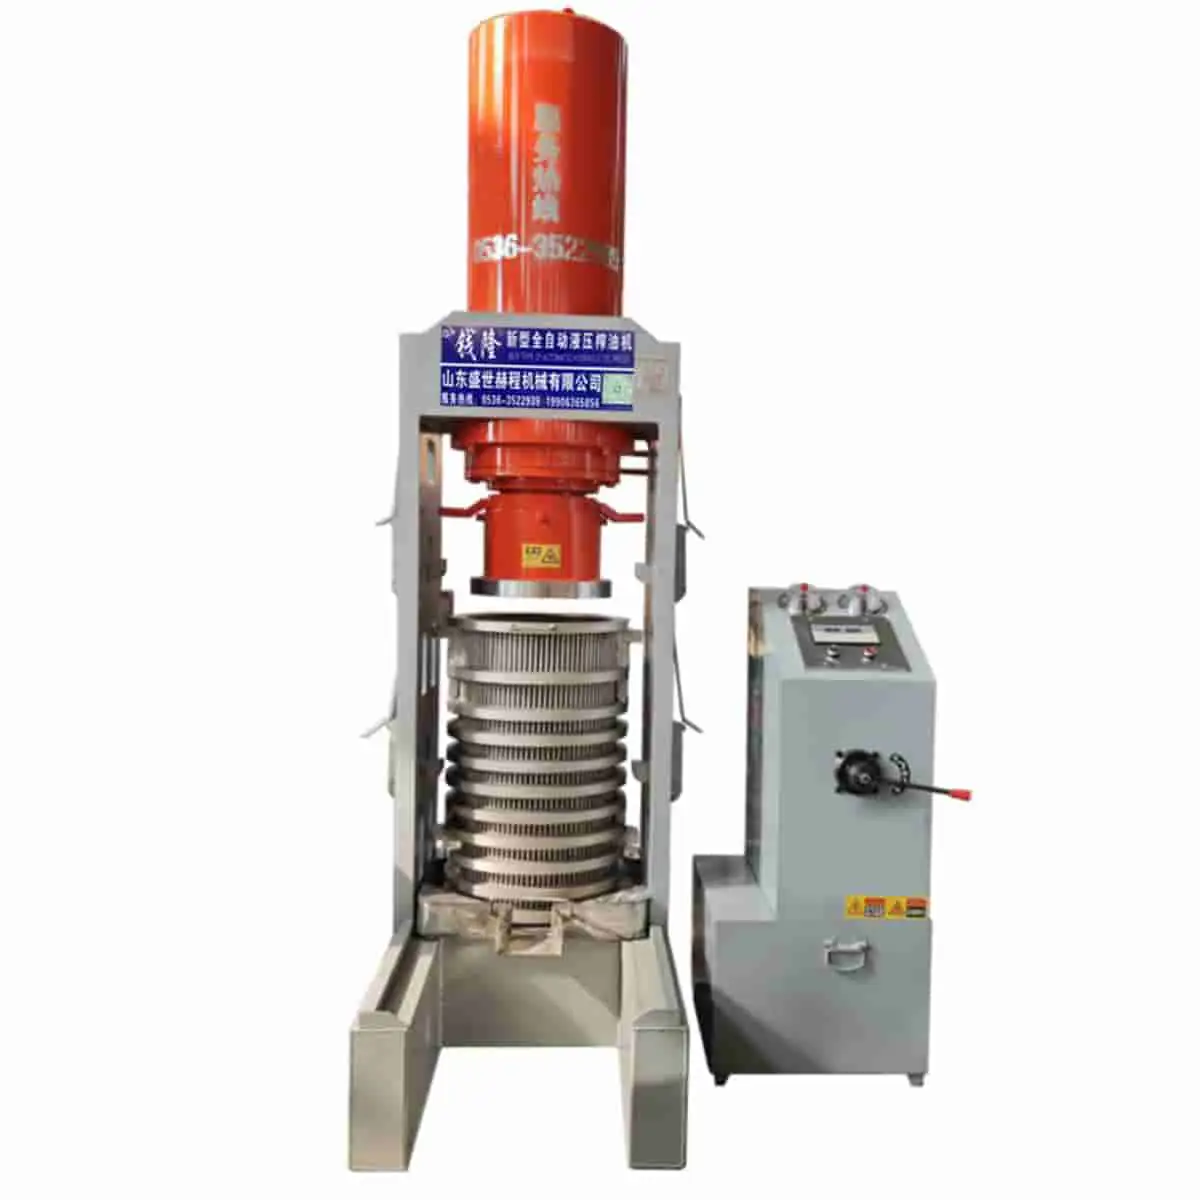
车间布置
在棉籽工厂里,每一段都在保护下一段。脱绒保护分离,分离保护油色和粕值,蒸炒保护压榨节拍,毛油缓冲保护精炼段。布局应该把这些交接点说清楚。
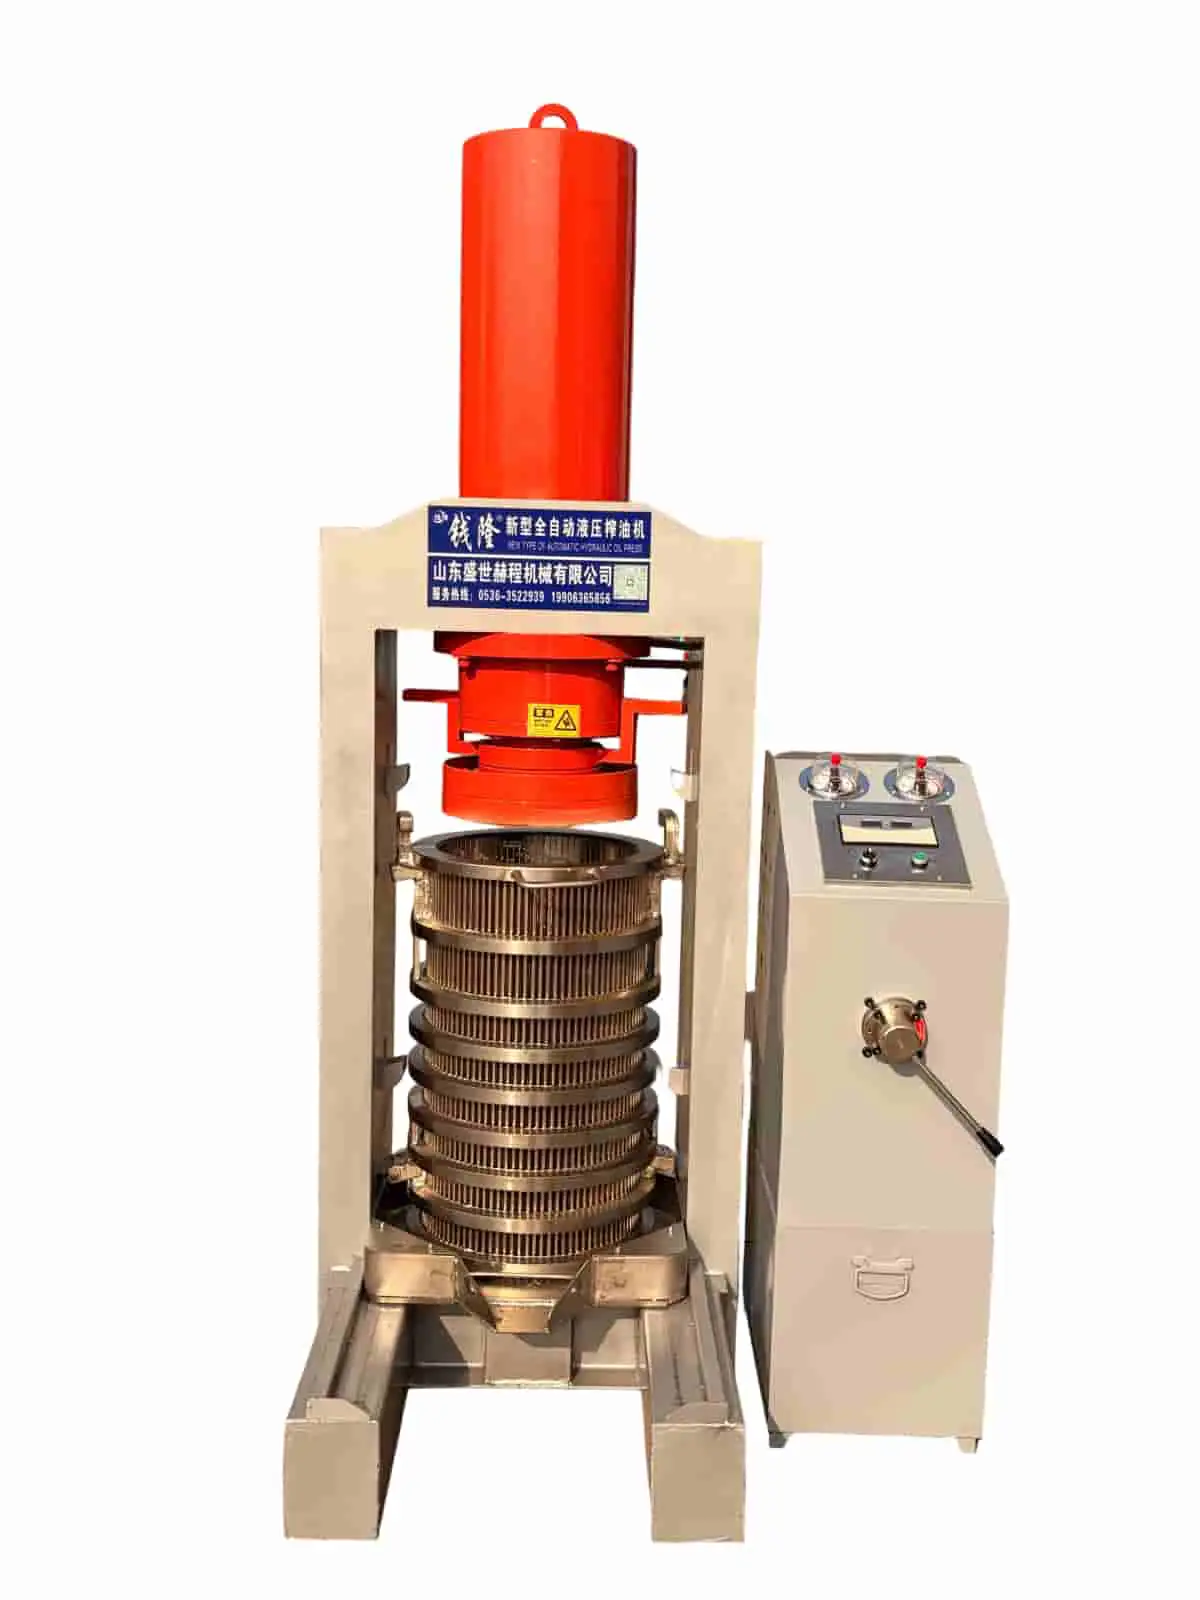
脱绒和清理段决定了棉籽到达壳仁分离时的洁净程度。残余棉绒造成物料处理问题,杂质影响油色和压机磨损。
进入压机的壳率改变了下游的一切:毛油深色程度、棉酚含量、过滤难度和精炼成本。分离质量是棉籽项目上杠杆最高的前处理决策。
棉籽毛油颜色深且含棉酚。缓冲罐、静置停留时间和向碱炼、脱色、脱臭的衔接必须在第一期纳入范围。
经营场景
同样的压榨车间,会因为棉籽来源不同而完全不同。轧花厂旁边的线通常是季节性直供;区域油厂要消化多来源棉籽质量差异;一体化棉花综合体则要把压榨、精炼和饲料副产物在同一场地衔接起来。
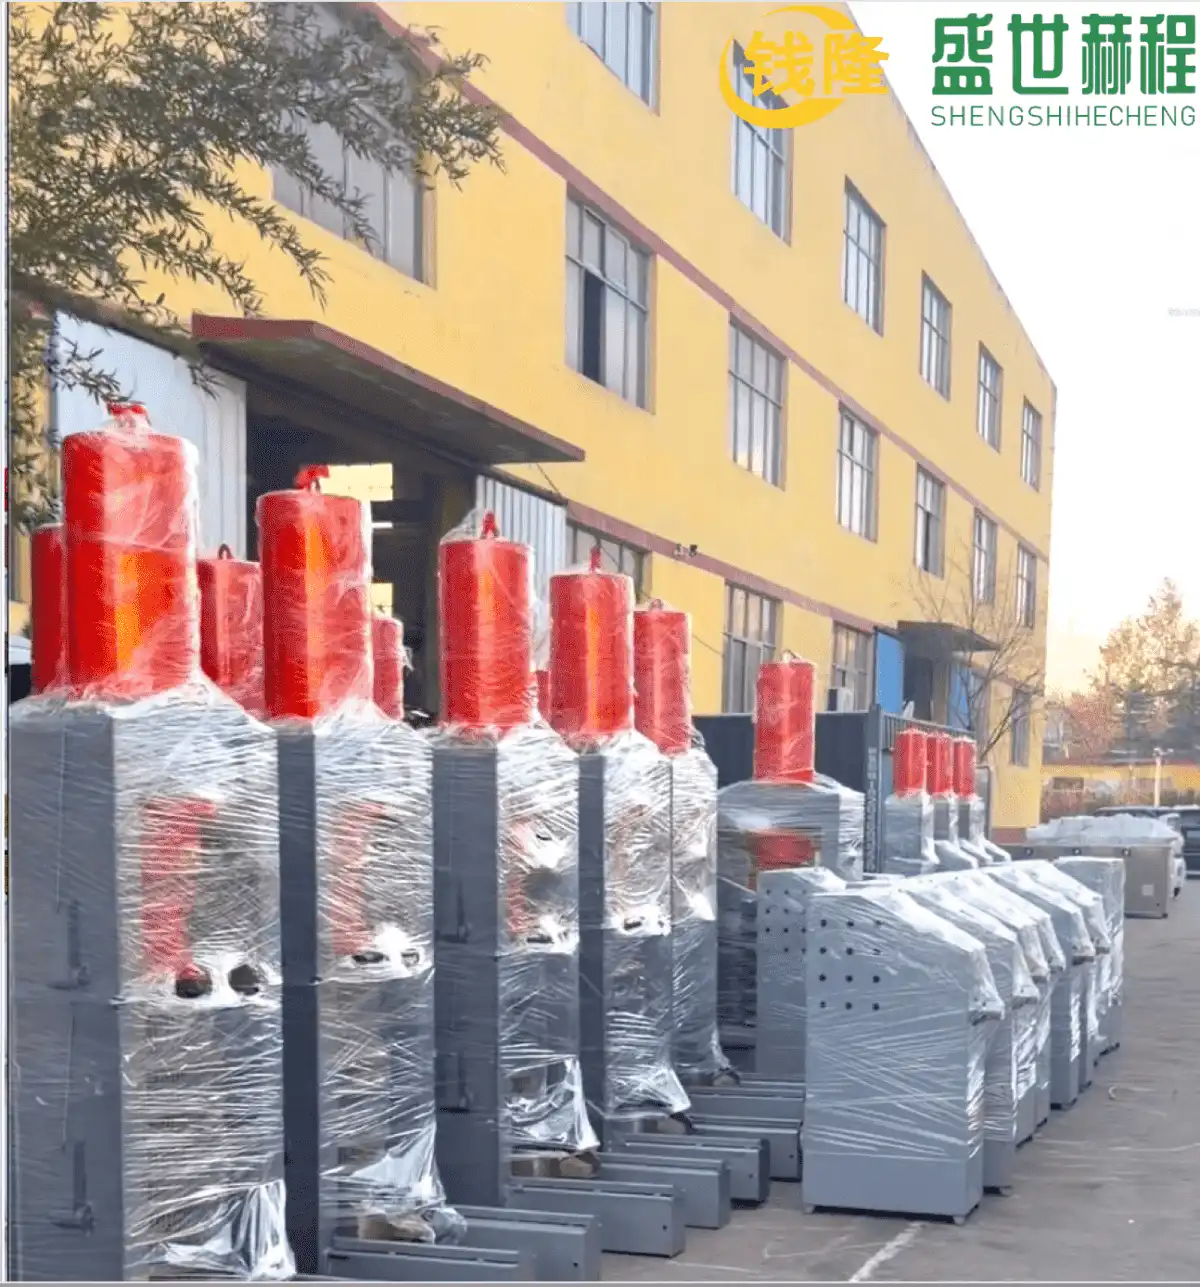
棉籽直接从轧花厂来,还有余温,绒的含量已知。液压线按轧花产量配置。毛油通常卖给精炼厂或储存待季节性提货。
棉籽从多个轧花厂采购并在厂内储存。脱绒和分离可能需要处理更大的质量差异。油厂通常包含自己的精炼段以销售成品油。
轧花、压榨、精炼,可能还有饲料生产共享一个场地。液压线是更大系统中的一个模块。布局必须支持共用公用工程、共同物流和连续物料流。
设备配置前
棉籽项目缺失的细节通常不是小问题。如果残绒状态、壳仁分离、毛油去向、精炼接口和饼粕处理没有写清,设备清单看起来完整,真实工厂仍然会有断点。
棉籽油只有精炼后才适合作为食用油销售。因此压榨线从一开始就应把毛油罐、取样点、精炼接口和饼粕路线放在可见位置。
设备配置前核对 →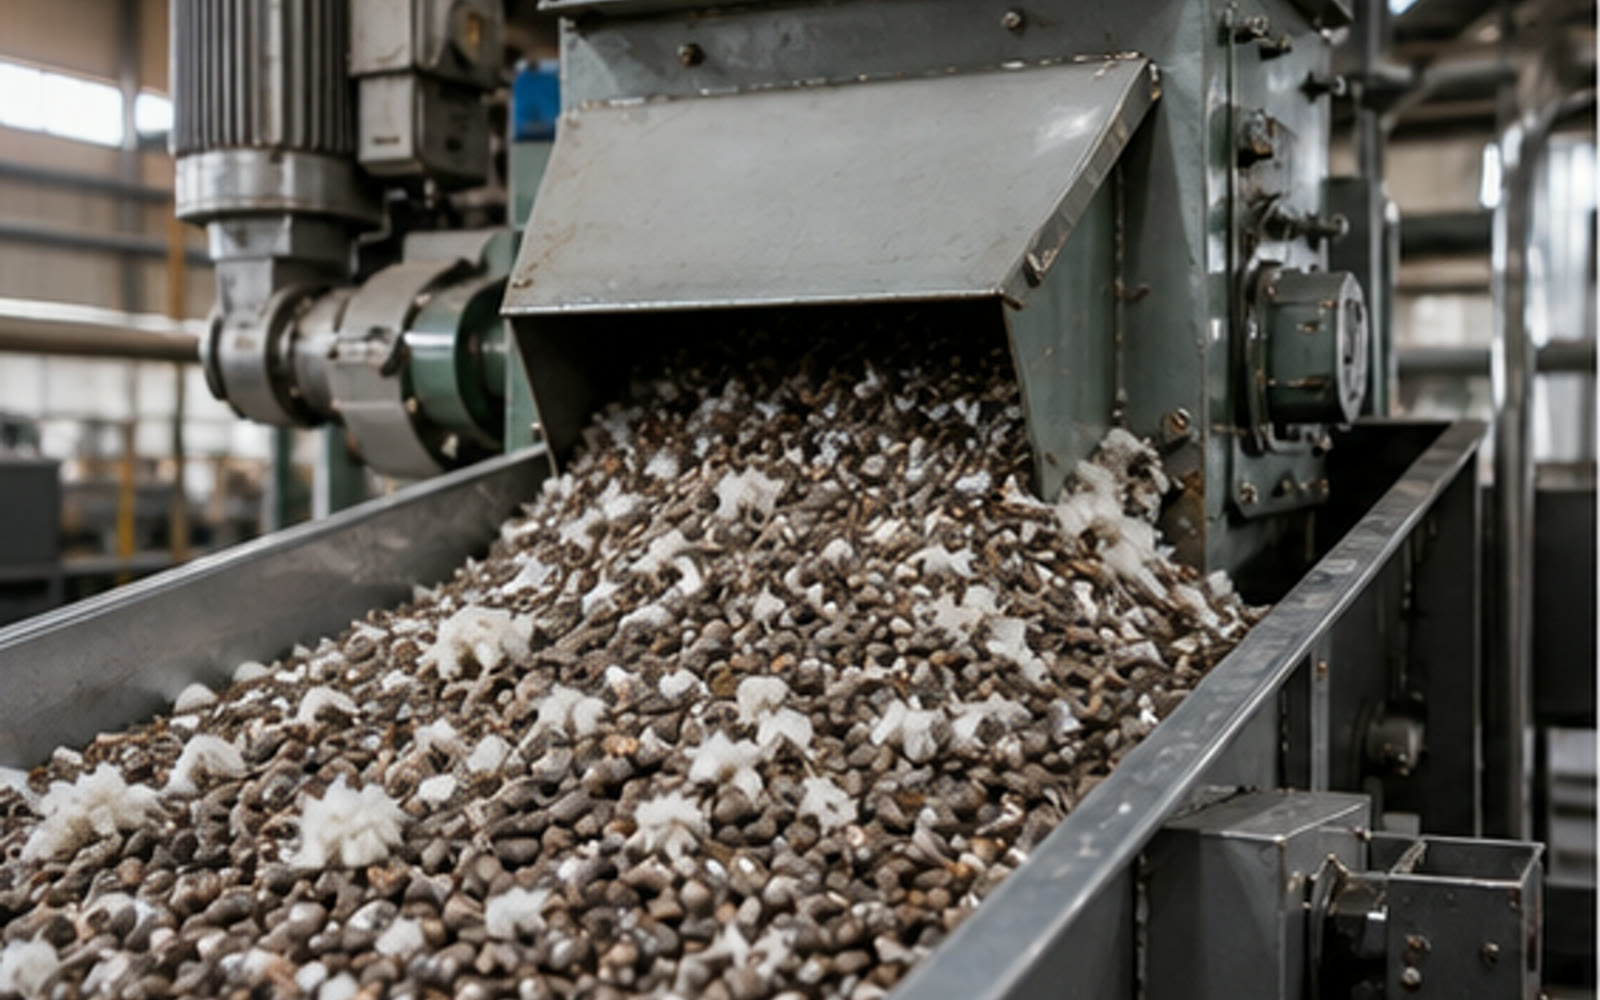
实拍设备与车间
项目常见问题
绝对不能。棉籽整籽含绒 8-12%、含水 10-12%,残绒会堵塞输送和脱壳设备;壳率 30-40%,不脱壳出油率低 30-50%;棉酚 0.5-2.5%,不精炼无法食用。前处理(脱绒、清理、脱壳、分离)和精炼(碱炼、脱色、脱臭)不写清,压机数量和产量判断都会失真。
不能。棉籽毛油棉酚 0.5-2.5%,具有毒性,直接食用会导致肝损伤和男性抗生育效应。必须经过精炼:碱炼 0.1-0.3% NaOH → 水洗 → 脱色白土 1-3% → 脱臭 240-260 °C,使棉酚 <0.02%(GB/T 1537)。精炼前毛油只能作为工业原料或进一步加工的中间品。
不可以。棉籽饼粕游离棉酚 1-4%,猪、鸡等单胃动物极敏感,会导致生长抑制、贫血、甚至死亡。必须经过脱毒处理(溶剂萃取或高温蒸炒 110-120 °C,30-60 min),使游离棉酚 <0.04% 后方可饲喂。反刍动物(牛、羊)对棉酚耐受性较强,但仍需控制添加比例 <20%。
原料状态(带绒 / 脱绒 / 仁料)、含绒率 / 含水 / 含杂实测、壳率目标、蒸炒温度 100-120 °C + 含水 4-6%、每班产量、毛油去向(外售 / 厂内精炼)、精炼范围(碱炼 / 脱色 / 脱臭)、饼粕脱毒方式(溶剂 / 高温)、棉壳去向(燃料 / 饲料 / 蘑菇基料)、车间尺寸、电力 / 蒸汽 / 冷却水条件。
残绒、杂质、壳率和水分决定热榨车间能否稳定运行。压机应接收处理好的物料,仓储原棉籽要先进前处理。
棉籽毛油颜色深,还要考虑棉酚相关处理。静置、缓冲罐和精炼衔接都应进入设备边界。
当棉籽供应、棉壳排出、棉籽饼承接和毛油转运能在轧花业务旁边顺畅组织时,轧花厂配套路线更有意义。